


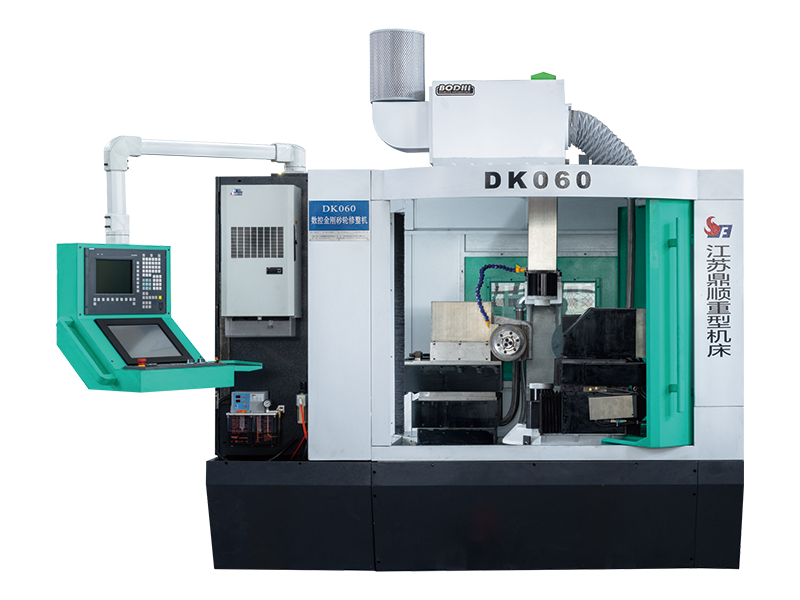
A Diamant-Abrichtschleifmaschine ist ein Werkzeug oder eine Maschine zur Wiederherstellung der Schnittleistung und geometrischen Genauigkeit von Schleifscheiben. Mit der Zeit beladen sich Schleifscheiben mit Werkstückmaterial, verlieren ihre scharfen Schneidkanten und entwickeln unebene Profile. Durch das Abrichten wird die abgenutzte äußere Schicht der Scheibe entfernt, wodurch frische Schleifkörner freigelegt werden und die Form der Scheibe korrigiert wird. Als Abrichtmaterial wird Diamant verwendet, da es sich um die härteste bekannte Substanz handelt und die Schleifkörner der Scheibe effektiv durchtrennen kann – unabhängig davon, ob es sich bei diesen Körnern um Aluminiumoxid, Siliziumkarbid oder kubisches Bornitrid (CBN) handelt.
Der Abrichtvorgang dient zwei unterschiedlichen Zwecken: dem Abrichten und Abrichten. Durch das Abrichten wird die geometrische Form der Scheibe wiederhergestellt, wodurch sie perfekt rund wird und sichergestellt wird, dass das Flächenprofil für den beabsichtigten Schleifvorgang korrekt ist. Durch das Abrichten wird die Oberflächenstruktur der Scheibe geöffnet und die für eine effektive Schneidwirkung erforderliche Porosität und Schärfe erzeugt. Bei einem Diamant-Abrichtschleifer werden je nach Werkzeugtyp und Maschinenkonfiguration oft beide Funktionen gleichzeitig ausgeführt.
Diamant-Abrichtwerkzeuge und -Schleifmaschinen gibt es in verschiedenen Konfigurationen, die jeweils für bestimmte Scheibentypen, Maschineneinstellungen und Produktionsanforderungen geeignet sind. Das Verständnis der Unterschiede zwischen ihnen ist der erste Schritt zur Auswahl der richtigen Lösung für Ihren Schleifbetrieb.
Der Einspitz-Diamantabrichter ist der traditionellste und am weitesten verbreitete Typ. Es besteht aus einem einzelnen natürlichen oder synthetischen Diamanten, der an der Spitze eines Stahlschafts befestigt ist. Der Bediener bewegt den Abrichter mit kontrollierter Vorschubgeschwindigkeit und Tiefe über die Fläche der rotierenden Schleifscheibe. Einpunkt-Abrichter eignen sich äußerst effektiv zum Abrichten und Abrichten von geraden Scheiben, die beim Flach-, Rund- und Spitzenlosschleifen verwendet werden. Ihr Hauptvorteil liegt in der Einfachheit: Sie sind kostengünstig, einfach zu verwenden und können durch leichtes Drehen des Schafts nachgeschärft werden, um eine frische Diamantfläche freizulegen. Allerdings verschleißen sie beim Abrichten härterer Scheiben wie CBN- oder Diamant-Schleifscheiben relativ schnell.
Mehrpunkt-Diamantabrichter enthalten mehrere kleine Diamantpartikel, die über den Spitzenbereich verteilt sind, und nicht einen einzelnen großen Stein. Dadurch wird die Abrichtlast auf mehrere Kontaktpunkte verteilt, was zu einer längeren Werkzeuglebensdauer und einer gleichmäßigeren Oberflächengüte der abgerichteten Scheibe führt. Sie eignen sich besonders gut für Umgebungen mit hoher Produktion, in denen die Abrichtfrequenz hoch ist und eine gleichmäßige Scheibentopographie von entscheidender Bedeutung ist. Mehrpunktabrichter erzeugen im Vergleich zu Einzelpunktwerkzeugen eine etwas andere Oberflächentextur – typischerweise eine feinere, gleichmäßigere Schnittfläche – was beim Schleifen von Bauteilen, die eine geringe Oberflächenrauheit erfordern, von Vorteil sein kann.
Rotierende Diamant-Abrichtrollen, auch Diamant-Abrichtrollen oder rotierende Abrichtscheiben genannt, verwenden eine rotierende Scheibe oder Walze, die mit Diamantpartikeln imprägniert ist, um die Schleifscheibe zu konditionieren. Der Antrieb der Abrichtrolle erfolgt entweder durch einen separaten Motor oder durch Kontakt mit der Schleifscheibe selbst (eine Konfiguration, die als Quetschabrichten bezeichnet wird). Rotationsabrichter sind hocheffizient und in der Lage, komplexe Profile auf der Schleifscheibenfläche mit ausgezeichneter Wiederholgenauigkeit zu reproduzieren. Sie sind die bevorzugte Wahl für CNC-Schleifmaschinen, bei denen automatisierte Abrichtzyklen programmiert werden und die Profilgenauigkeit von größter Bedeutung ist. Der Kompromiss besteht in den Kosten: Rotierende Diamantabrichter sind erheblich teurer als stationäre Typn, bieten jedoch bei langen Produktionsläufen weitaus geringere Kosten pro Abrichter.
Diamant-Abrichtblöcke und -stäbe werden hauptsächlich zum Abrichten von Superschleifscheiben – insbesondere CBN- und Diamant-Schleifscheiben – verwendet, bei denen herkömmliche Abrichtwerkzeuge wirkungslos sind. Diese Werkzeuge bestehen aus einem gebundenen Block aus weicherem Schleifmaterial wie weißem Aluminiumoxid oder Siliziumkarbid, in den feine Diamantpartikel eingebettet sind. Wenn sie gegen eine rotierende Superschleifscheibe gedrückt werden, entfernen sie selektiv das Bindungsmaterial zwischen den Schleifkörnern, öffnen die Scheibenstruktur und verbessern die Schneideffizienz. Sie werden häufig beim Werkzeug- und Fräserschleifen, beim Präzisionsflächenschleifen und bei allen Anwendungen eingesetzt, bei denen die Leistung der Superabrasivscheibe wiederhergestellt werden muss, ohne die Geometrie der Scheibe wesentlich zu verändern.
Diamantabrichter vom Klingentyp und Formdiamant sind Spezialwerkzeuge, die zum Abrichten von Schleifscheiben in ein bestimmtes, kundenspezifisches Profil entwickelt wurden. Anstatt eine flache oder einfache Radiusfläche abzurichten, werden diese Werkzeuge so geformt, dass sie der Umkehrung des gewünschten Radprofils entsprechen, und werden über die Radfläche geführt, um diese Form präzise zu reproduzieren. Sie werden häufig beim Zahnradschleifen, Gewindeschleifen und bei der Herstellung von Bauteilen mit komplexen Querschnittsprofilen eingesetzt. Die Diamantsegmente oder -scheiben sind so angeordnet, dass sie der erforderlichen Form entsprechen, und der Verschleiß muss sorgfältig überwacht werden, da jede Verschlechterung des Abrichtprofils direkt auf das Werkstück übertragen wird.
| Type | Am besten für | Profilfähigkeit | Relative Kosten |
| Einzelpunkt | Universelle, gerade Räder | Einfach flach/Winkel | Niedrig |
| Mehrpunkt | Hohe Produktivität, konsistentes Finish | Flacher/mäßiger Radius | Niedrig–Medium |
| Rotationsrolle | CNC-Schleifen, komplexe Profile | Komplexe Formen | Hoch |
| Blockieren/Sticken | Superabrasivscheiben (CBN/Diamant) | Nur zum Öffnen | Niedrig–Medium |
| Form/Klinge | Gewinde-, Zahnrad- und Profilschleifen | Benutzerdefinierte Profile | Mittel–Hoch |
Selbst wenn der richtige Abrichttyp ausgewählt wird, hängen die Abrichtergebnisse stark davon ab, wie der Prozess ausgeführt wird. Kleine Fehler bei der Einrichtung oder Technik können dazu führen, dass die Scheibe schlecht schneidet, übermäßige Hitze erzeugt oder eine schlechte Oberflächengüte auf den Werkstücken hinterlässt. Die folgenden Praxistipps behandeln die wichtigsten Parameter und Gewohnheiten, die mittelmäßige Verbandergebnisse von hervorragenden unterscheiden.
Einpunkt-Diamantabrichter müssen in einem leichten Winkel montiert werden – typischerweise 10 bis 15 Grad von der Vertikalen, geneigt in Richtung der Raddrehung. Dieser Winkel stellt sicher, dass die Diamantspitze die Scheibe sauber berührt und verhindert, dass der Abrichter in die Scheibenfläche gezogen wird, was zu Absplitterungen und vorzeitigem Verschleiß führen würde. Um eine stabile Schneidwirkung zu gewährleisten, sollte der Diamant außerdem leicht unterhalb der Mittellinie der Scheibe und nicht darüber positioniert werden. Für Rotationsabrichter gelten eigene, vom Hersteller festgelegte Anforderungen an das Geschwindigkeitsverhältnis. Wenn diese Verhältnisse nicht eingehalten werden, führt dies zu einer zu offenen oder zu glasierten Scheibenoberfläche.
Die Vorschubgeschwindigkeit des Abrichters über die Scheibenfläche steuert direkt die resultierende Oberflächentopographie. Eine langsame Vorschubgeschwindigkeit erzeugt eine feine, glatte Scheibenoberfläche, die zum Fertigschleifen geeignet ist, während eine schnellere Vorschubgeschwindigkeit eine gröbere, offenere Struktur erzeugt, die sich ideal für aggressiven Materialabtrag eignet. Ebenso sollte die Schnitttiefe pro Abrichtdurchgang gering gehalten werden – typischerweise zwischen 0,01 mm und 0,03 mm pro Durchgang –, um eine Überlastung des Diamanten und eine übermäßige Hitzeentwicklung zu vermeiden. Mehrere leichte Durchgänge sind fast immer besser, als zu versuchen, sich in einem einzigen Durchgang stark anzuziehen.
Beim Abrichten entsteht in der Kontaktzone zwischen Diamant und Schleifscheibe erhebliche Hitze. Ohne Kühlmittel kann diese Hitze die Diamantspitze brechen, die Scheibenbindung beschädigen und thermische Spannungen verursachen, die zu einem vorzeitigen Scheibenbruch führen. Tragen Sie immer einen großzügigen Strahl Schleifkühlmittel auf – wasserlösliche Flüssigkeit oder ölbasiertes Kühlmittel, je nach Prozess – und richten Sie es genau auf den Abrichtkontaktpunkt. Von der Seite zugeführtes Flutkühlmittel reicht oft nicht aus; Eine spezielle Kühlmitteldüse, die so positioniert ist, dass sie den genauen Kontaktpunkt trifft, sorgt für einen weitaus besseren Wärmeschutz und eine bessere Spänespülung.
Diamantabrichter verschleißen mit der Zeit und ein abgenutzter Abrichter führt zu inkonsistenten Ergebnissen. Überprüfen Sie bei Einspitzwerkzeugen regelmäßig die Diamantspitze unter Vergrößerung und drehen Sie den Schaft um 30 bis 45 Grad, wenn eine flache Verschleißfläche sichtbar wird. Dadurch wird eine frische Schnittkante freigelegt und die Abrichtleistung wiederhergestellt. Verfolgen Sie bei Mehrpunkt- und Rotationsabrichtern die Gesamtzahl der durchgeführten Abrichtungen und vergleichen Sie die Qualität der Scheibenoberfläche mit bekanntermaßen guten Ergebnissen. Wenn das Abrichten mehr Durchgänge erfordert, um eine akzeptable Schärfe zu erreichen, ist es an der Zeit, das Werkzeug auszutauschen oder zu überholen.
Viele Bediener ziehen sich erst an, wenn sie offensichtliche Probleme bemerken – Brandflecken, schlechte Oberflächenbeschaffenheit oder Maßabweichungen. Beim Präzisionsschleifen kommt dieser reaktive Ansatz zu spät. Durch die Erstellung eines proaktiven Abrichtplans basierend auf der Anzahl der geschliffenen Teile oder der Menge des entfernten Materials bleibt das Rad in optimalem Zustand und verhindert eine allmähliche Verschlechterung der Qualität. Bei kritischen Anwendungen wie Lagerlaufbahnen oder Luft- und Raumfahrtkomponenten ist das Abrichten nach jeder Charge oder in festgelegten Materialentfernungsintervallen Standardpraxis.
Zu verstehen, was man nicht tun sollte, ist genauso wertvoll wie die Kenntnis bewährter Vorgehensweisen. Folgende Fehler werden in Werkstätten häufig beobachtet und führen zu schlechten Abrichtergebnissen, verkürzten Werkzeugstandzeiten und beschädigten Schleifscheiben:
Durch die Vermeidung dieser Fallstricke und die Anwendung der oben beschriebenen praktischen Richtlinien können Bediener sowohl die Lebensdauer der Schleifscheibe als auch des Diamantabrichters erheblich verlängern und gleichzeitig Werkstücke herstellen, die strenge Maß- und Oberflächenqualitätsanforderungen erfüllen.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nr. 99 Tiantong Road, Stadt Nantong, Provinz Jiangsu.
Fabrikszene
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Alle Rechte vorbehalten.


